Çamaşır makinesi parça şeması, çamaşır makinesinin nasıl çalıştığını açıklamanın en hızlı ve doğru bileşeni sipariş etmenin en yavaş yoludur. Bir teknisyen servis kılavuzunu açar, patlatılmış görünümü bulur, sayıları takip eder ve sonunda yine de doğru muhafazaya ve yanlış çıkış spline'ına sahip bir dişli kutusunu tutarken bulur. Çizim işini mükemmel bir şekilde yaptı. Sorun, çamaşır makinesi parça şemasının teknik özellikleri değil konumu göstermesidir.
Bu kılavuz her hafta bu çizimlerle çalışan kişiler için yazılmıştır: tamir atölyeleri, satış sonrası distribütörler, cihaz montaj fabrikalarındaki satın alma personeli ve yedek parçayı üretim hattına ulaşmadan önce onaylaması gereken mühendisler. Bir parça şemasının gerçekte ne içerdiğini, hangi alanların en az ayrıntıyla çizildiğini, bir etiketin nasıl ölçülebilir bir parçaya dönüştürüleceğini ve gerçek riskin bir satınalma siparişinde nerede bulunduğunu kapsar.
Bu bileşenleri biz oluşturuyoruz. Merkezi Cixi, Ningbo, Zhejiang'da bulunan Cixi Gaite Electric Co., Ltd., 2002'den bu yana çamaşır makinesi dişli kutuları, dişli redüktörleri, senkronizatörler, P-milleri, kavrama düzenekleri ve tahrik milleri üretiyor ve hem OEM üretim hatları hem de satış sonrası kanallar sağlıyor. Bu arka plan, aşağıdaki tavsiyeyi şekillendiriyor çünkü gördüğümüz pahalı hataların çoğu, bir diyagramın tam anlamıyla okunmasıyla başlıyor.
Çamaşır makinesi parça şeması, bir bileşenin nereye gittiğini yanıtlar. Elinizdeki bileşenin sığıp sığmayacağına asla cevap vermez ve onu bir alışveriş listesi olarak ele almak, yanlış siparişlerin en yaygın kaynağıdır.
Çamaşır Makinesi Parça Şeması Gerçekte Neyi Gösteriyor?
Aynı isim altında saklanan üç çizim var ve bunları karıştırmak zaman kaybına neden oluyor. Patlatılmış montaj görünümü, parçaları bir eksen boyunca ayırır, böylece nasıl istiflendiklerini görebilirsiniz. Kesit veya kesit görünüm, makineyi ikiye böler, böylece muhafazanın içinde ne olduğunu görebilirsiniz. Kablolama şeması yalnızca elektrik yollarını gösterir ve mekanik hakkında hiçbir şey söylemez. Bir alıcı diyagramın kafa karıştırıcı olduğunu söylediğinde, on kişiden dokuzu bir şemayı elinde tutuyor ve bir dişli arıyor.
Patlatılmış bir çizim, işleve göre değil montaj hiyerarşisine göre düzenlenir. Üstten yüklemeli bir makinenin servis belgeleri genellikle ürünü bir üst çerçeve düzeneğine, bir iç hazne düzeneğine, bir dış hazne düzeneğine, bir toplam düzeneğe ve bir paketleme düzeneğine ayırır. Bu yapı bir fabrika için kullanışlıdır çünkü her grup ayrı ayrı inşa edilir ve stoklanır. Bir tamir atölyesi için bu durum gariptir çünkü tek bir fiziksel arıza aynı anda üç grubu etkileyebilir. Örneğin, sızıntı yapan bir tekne contası çizimdeki dış tekne tertibatına aittir ancak sızıntıya neden olan parça iç tekne tertibatına oturabilir ve su hasarı tahrik tertibatında ortaya çıkar.
Etiketler ayrıca makinenin döşeme düzenini de takip eder. Üst çerçeve boyunca genellikle kapak tutamağını, çamaşır tozu kutusunu, yumuşatıcı girişini, sis yıkama veya taşma cihazını, filtre torbasını ve kontrol panelini bulacaksınız. Bu isimler tanımlayıcıdır, standartlaştırılmamıştır. İki üretici aynı kapak menteşesi için üç farklı isim kullanabilir ve bunların hiçbiri yanlış değildir.
Dizin numaraları başka bir kafa karışıklığı katmanı daha ekliyor. Çoğu kılavuzda, numaralandırma her montajın içinde yeniden başlar ve revizyon, çizimi değiştirmeden indeks numarasını değiştirir. Dolayısıyla aynı parça numarası, aynı kılavuzun iki baskısında iki farklı indeks numarası altında görünebilir. Bir satış sonrası kataloğu için çapraz referans tablosu oluşturuyorsanız, daima parça numarası sütunundan çalışın, asla indeks balonundan değil.
Yapı için çizimi ve kimlik için parça listesini okuyun, ardından ölçümlerle uygunluğu onaylayın çünkü indeks numaraları sayfadaki en az güvenilir bilgi parçasıdır.
Neredeyse Her Diyagramın Arkasındaki Montaj Grupları
Grupları tanıdığınızda, farklı markaların kılavuzlarının çoğu benzer görünmeye başlar. İsimler değişir, düzen değişmez.
- Üst çerçeve ve kontrol grubu. Kapak, menteşeler, deterjan ve yumuşatıcı çekmeceleri, filtre torbası, kontrol paneli, zamanlayıcı veya elektronik kart ve üzerine oturan düğmeler veya membran anahtarlar.
- İç küvet veya tambur grubu. Dönen sepet, üstten yüklemeli bir makinedeki pulsatör, denge halkası, sepeti mile bağlayan örümcek veya göbek ve bazı tasarımlarda şaftın kendisi.
- Dış küvet grubu. Sabit küvet, yatak yuvası, küvet contası, askı çubukları veya amortisörler ve bunları pompaya bağlayan hortumlar.
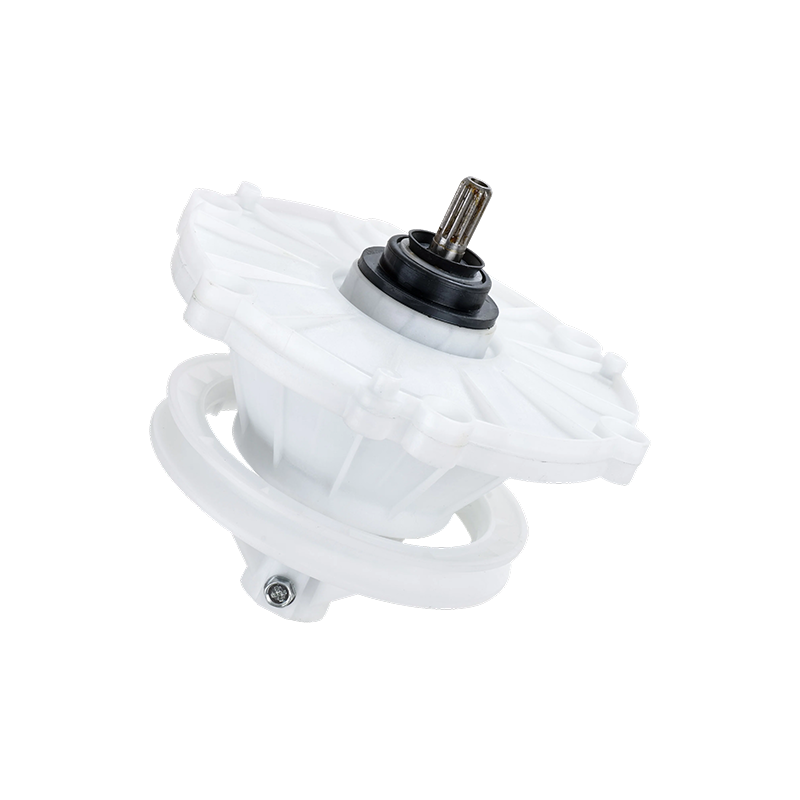
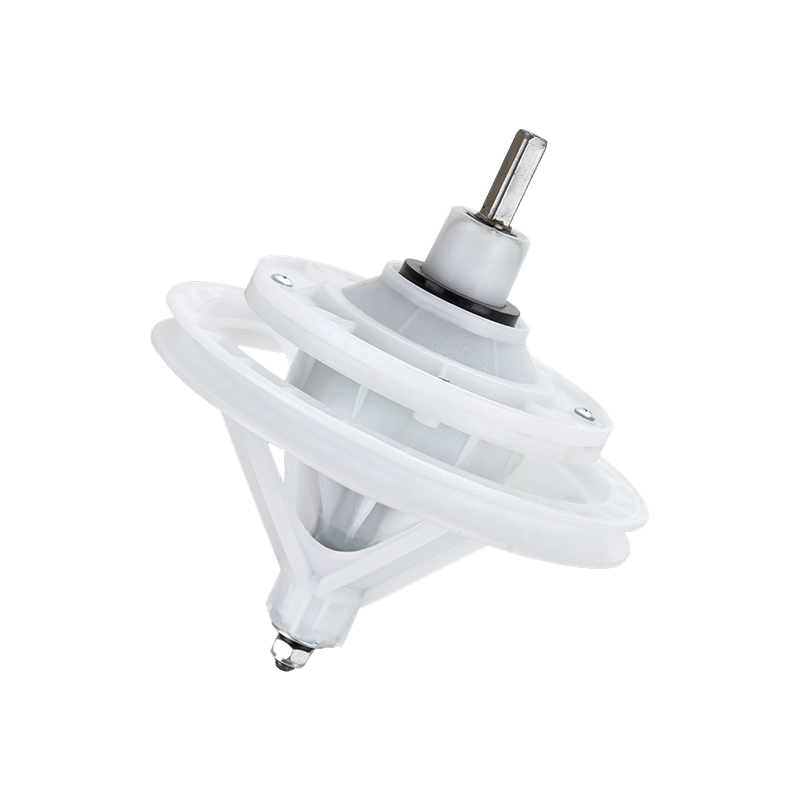
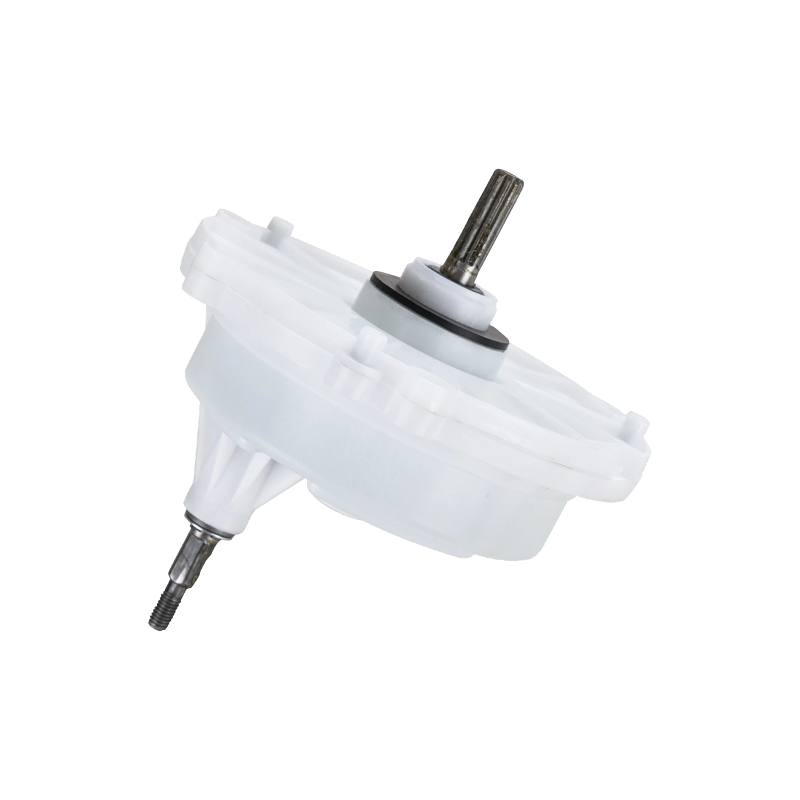
- Sürücü grubu. Motor, kasnak, kayış veya direkt kaplin, dişli kutusu veya redüktör, kavrama tertibatı, fren, senkromeç ve torku sepete veya pulsatöre taşıyan tahrik mili.
- Sıhhi tesisat ve drenaj grubu. Giriş valfi, besleme hortumu, drenaj pompası, drenaj hortumu, tiftik filtresi ve suyun nereye gideceğine karar veren drenaj seçici.
- Dolap ve paketleme grubu. Paneller, ayaklar, ses yalıtımı, karton, köpük bloklar ve aksesuar çantası.
Her arıza konuşması sonunda sürücü grubuna ulaşır çünkü küçük boyutlu bir hatanın büyük bir işlevsel soruna dönüştüğü tek grup budur. İki milimetre uzaktaki bir kapı contası biraz sızdırıyor. Yanlış orana veya yanlış çıkış spline'ına sahip bir dişli kutusu ya birleşmeyi reddeder ya da birkaç düzine döngüde kendi kendini yok eder.
Altı montaj grubu hemen hemen her yıkayıcı diyagramını kapsar ve tahrik grubu, bir diyagramın tek başına güvenle sipariş vermek için hiçbir zaman yeterli olmadığı yerdir.
Tahmin Etmeden Drive Bölümünü Okumak
Sürücü bölümü çoğu çizimin artık yardımcı olmadığı yerdir. Üstten yüklemeli bir makinede patlatılmış görünümde genellikle bir motor, bir kayış, büyük bir mahfaza ve kazanın arkasında kaybolan bir çıkış mili gösterilir. Bu mahfazanın içindeki her şey parça listesine bırakılmıştır: dişli kademelerinin sayısı, redüksiyon oranı, fren mekanizması ve senkronizasyon aktüatörü. Bu, platformu zaten bilen bir fabrika teknisyeni için uygulanabilir, ancak diğer herkes için zordur.
Hareket zinciri ezberlenmeye değerdir çünkü size neyi ölçeceğinizi söyler. Motor dönüyor. Bir kayış veya doğrudan bağlantı bu dönüşü bir dişli kutusuna veya redüktöre iletir. Dişli kutusu hızlı bir dönüşü iki yararlı davranışa dönüştürür: yıkama için yavaş bir salınım ve sıkma için daha yüksek hızda tek yön. Bir kavrama veya fren tertibatı, tamburun bu ikisinden hangisini alacağına karar verir ve bir senkronizatör, frenin ancak drenaj yolu açıldıktan ve su seviyesi düştükten sonra serbest kalması için zamanlamayı koordine eder.
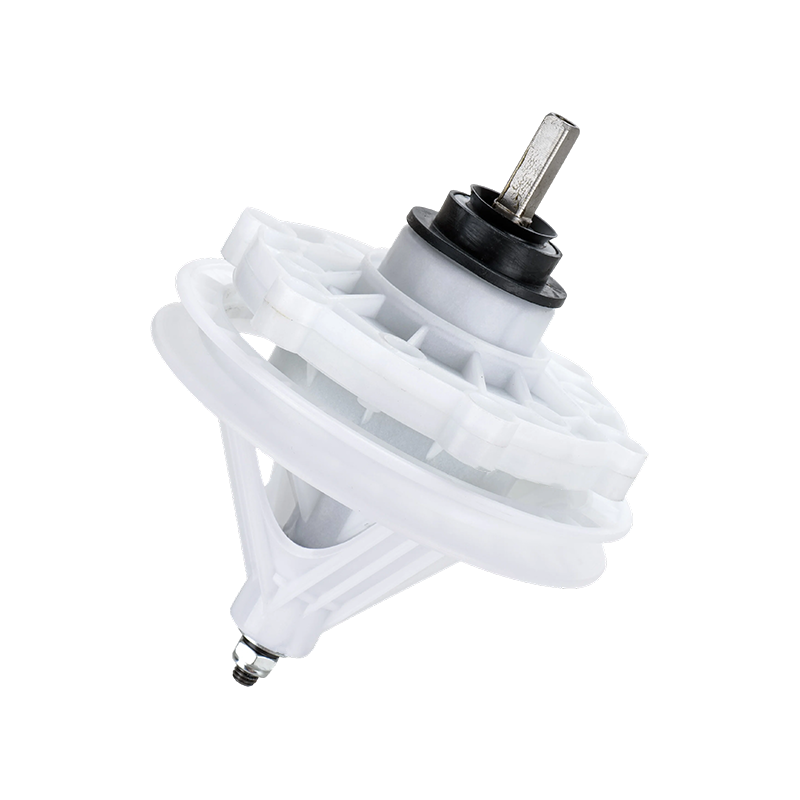
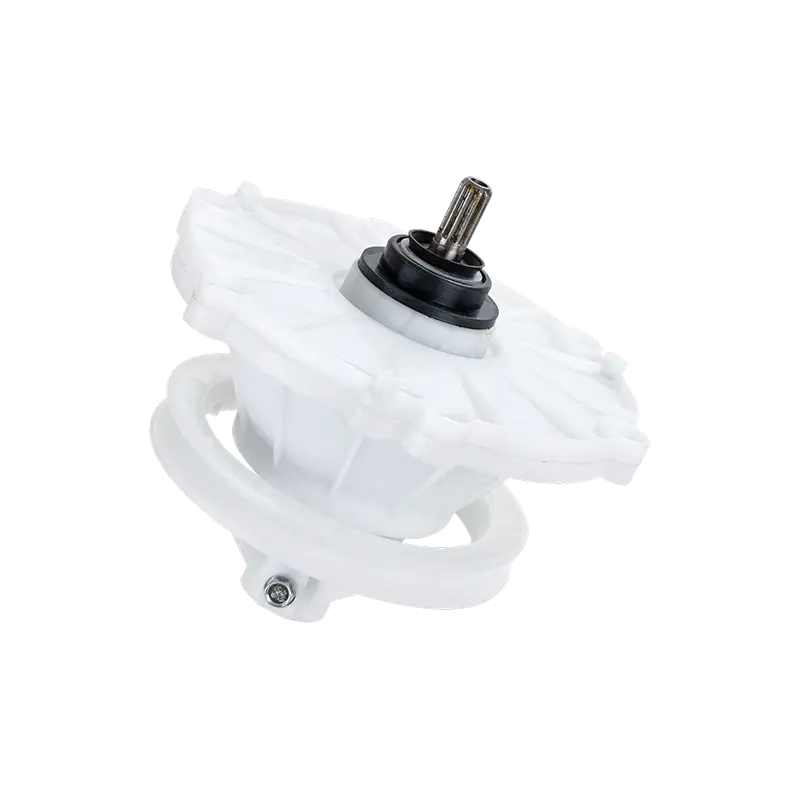 Çamaşır Makinesi Şanzıman Üreticisi Çift Kazanlı Çamaşır Makinesi Redüktörü Ürünü Görüntüle →
Bu sıra, neden bu kadar çok yedek dişli kutusunun iade edildiğini açıklıyor. Gövde cıvataları hizalanırsa ve mil çapı eşleşirse parça takılır. Ancak daha sonra, makine dönüş hızını artıramadığında veya fren tutmadığında başarısız olur. Her iki semptom da hiçbir çizimin göstermediği içsel farklılıklara işaret ediyor.
Kayış Tahrikli, Doğrudan Tahrikli ve Yüksek Torklu Tasarımlar
Kayış tahrikli bir dişli kutusu yan yükle yaşar. Kayış gerginliği giriş milini yanlara doğru çeker, dolayısıyla yatak seçimi ve yatak sertliği doğrudan tahrikli üniteye göre daha önemlidir. Doğrudan tahrikli bir dişli kutusu, daha düşük hızda daha yüksek tork sağlar ve genellikle motor ile dişli takımı arasında daha sıkı eşmerkezlilik gereksinimleriyle çalışır. Yüksek torklu şanzıman üniteleri işin ağır ucunda yer alıyor: daha büyük tekneler, daha yüksek ıslak yükler ve tutarlı boşluk ve yağlamaya daha fazla ihtiyaç.
Bir alıcı için pratik fark, ölçüm kontrol listesinde görünür. Doğrudan tahrikli üniteler genellikle montaj düzeni, spline geometrisi ve oranıyla belirlenir. Kayış tahrikli üniteler kasnak çapını, kayış oluğu profilini ve giriş mili kama yuvasını ekler. Yüksek torklu üniteler rulman sınıfını ve yağlama özelliklerini artırır. Fiyatları karşılaştırmadan önce tedarikçinin bunlardan hangilerini belgeleyebileceğini sorun.
Sipariş Vermeden Önce Neleri Ölçmelisiniz?
- Çıkış mili çapı ve toplam uzunluk, cetvel yerine kumpasla ölçülür.
- Spline sayısı, spline ana çapı ve kama yuvasının varlığı veya yokluğu.
- Delik aralığı ve diş boyutu da dahil olmak üzere montaj cıvatası modeli.
- Normal tahrik altında çıkışın dönme yönü çizimde değil makinede onaylanmıştır.
- Dişli oranı veya bir çıkış dönüşü için gereken giriş dönüşü sayısı.
- Debriyaj mahfazaya entegre edilmişse fren bandı genişliği ve kampana çapı.
- Conta deliği boyutu ve contanın çalıştığı mil yüzeyinin durumu.
Ölçümler her zaman çizimleri geride bırakıyor: Mekanik olarak uyan bir dişli kutusu, oran, fren veya dönüş yönü orijinal platformla eşleşmese bile işlevsel olarak başarısız olabilir.
P Şaftı ve Pulsatör Şaftı: Makinenin Soğukluğunu Durduran Küçük Parça
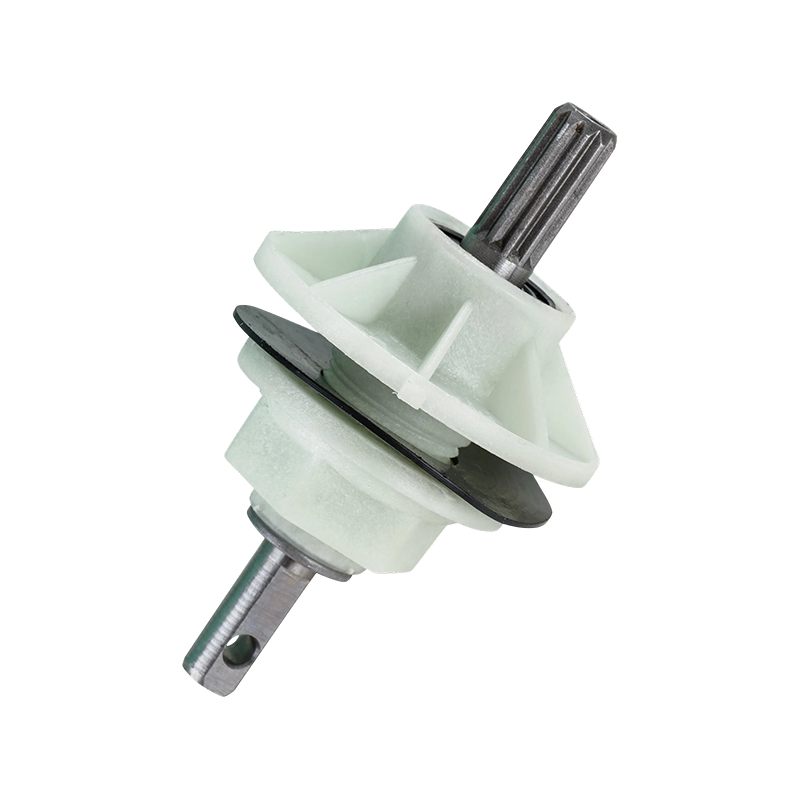
Pulsatör şaftı olarak da adlandırılan P şaftı, torku dişli kutusu çıkışından kazan boyunca yukarıya ve pulsatöre taşır. Çizimde kısa bir parçadır ve pratikte kritik bir parçadır çünkü küvet contasından geçer ve bu nedenle makinenin en ıslak, en kirli bölgesinde bulunur. Deterjan kalıntısı, tüy ve sert su aynı birkaç yüzeye zarar verir.
Bir diyagram size şaftı, contayı ve pulsatörü ayrı kabarcıklar olarak gösterecektir. Size spline üzerindeki sertleşme derinliğini, conta muylusu üzerindeki kaplama kalınlığını, düzlüğü veya dudaklı contanın ne kadar süre hayatta kalacağını belirleyen yüzey kaplamasını göstermez. Bunlar şaftın beş yıl mı yoksa beş ay mı dayanacağına karar veren ayrıntılardır ve bunlar tam olarak düşük maliyetli bir tedarikçinin ilk önce ortadan kaldırdığı ayrıntılardır.
Bir makine çalkalamayı kaybettiği halde hala boşalıp döndüğünde veya çalkalama sonrasında kazanın altında su göründüğünde, P-şaft tertibatı incelenecek ilk yerlerden biridir. Tipik kanıtlar arasında yuvarlak bir kama, cilalı veya yivli bir conta muylusu ve şaftın küvete girdiği yerde pas lekeleri yer alır. Sızdırmazlık muylusu yiv açıldıktan sonra, yeni dudak aşınmış bir yüzeye oturamayacağından, yalnızca contanın değiştirilmesi nadiren işe yarar.
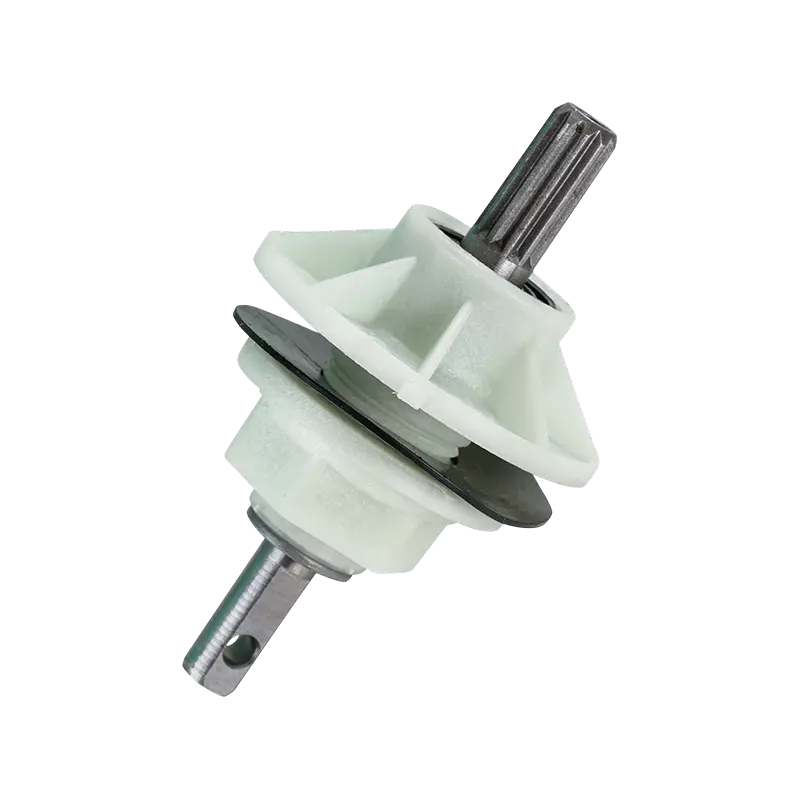 Çamaşır Makinesi P-Şaft Üreticisi Yarı Otomatik Çift Kazanlı Çamaşır Makinesi Şanzımanı Ürünü Görüntüle →
Tamir atölyeleri için iyi bir uygulama, şaft ve contayı tek bir servis öğesi olarak ele almaktır. Katalog oluşturan distribütörler için yararlı spesifikasyon seti kısadır: şaft çapı, spline profili, toplam uzunluk, üstteki diş boyutu ve spline üzerinde kullanılan malzeme ve ısıl işlem. Kendi ısıl işlemini kontrol eden bir çamaşır makinesi parçaları üreticisi genellikle bu noktaları belgeleyebilirken, karışık stokları yeniden satan bir ticari şirket çoğu zaman bunu yapamaz.
Şaft ve conta birbirine aittir: Aşınmış bir P-milinin, küvet contasını yenilemeden değiştirilmesi veya tam tersi, yıkayıcı onarımında en öngörülebilir tekrar arıza modellerinden biridir.
Çift Kazanlı ve Yarı Otomatik Yıkama Makineleri Farklı Bir Şemayı Takip Ediyor
İkiz küvetli ve yarı otomatik makineler daha basit bir mimari üzerine inşa edilmiştir ve diyagramları önemli açılardan farklı görünmektedir. Bir yerine iki tekne, iki zamanlayıcı veya birleşik zamanlayıcı, manuel veya motorlu bir tahliye seçici ve ayrı bir döndürme sistemi ekstraksiyonu yönetirken salınım hareketi üreten bir yıkama dişli kutusu vardır. Otomatik rondela çekişine hakim olan kavrama tertibatı ve senkronizatör mevcut olmayabilir, farklı şekilde birleştirilebilir veya basit bir yaylı frenle değiştirilebilir.
İkiz kazanlı bir makinedeki yıkama dişli kutusu genellikle kayışla tahrik edilir ve sürekli ters yüke maruz kalır. Aşınma şekli, dönüş sırasında ömrünün çoğunu tek yönde geçiren otomatik şanzımandan farklıdır. Ters gerilim, sonsuz vida veya dişli ağında, yatak yuvalarında ve pulsatörün bağlandığı çıkış milinde ortaya çıkma eğilimindedir. Bu nedenle elle dönen bir çift küvetli dişli kutusu, yük altında zaten gürültülü olabilir.
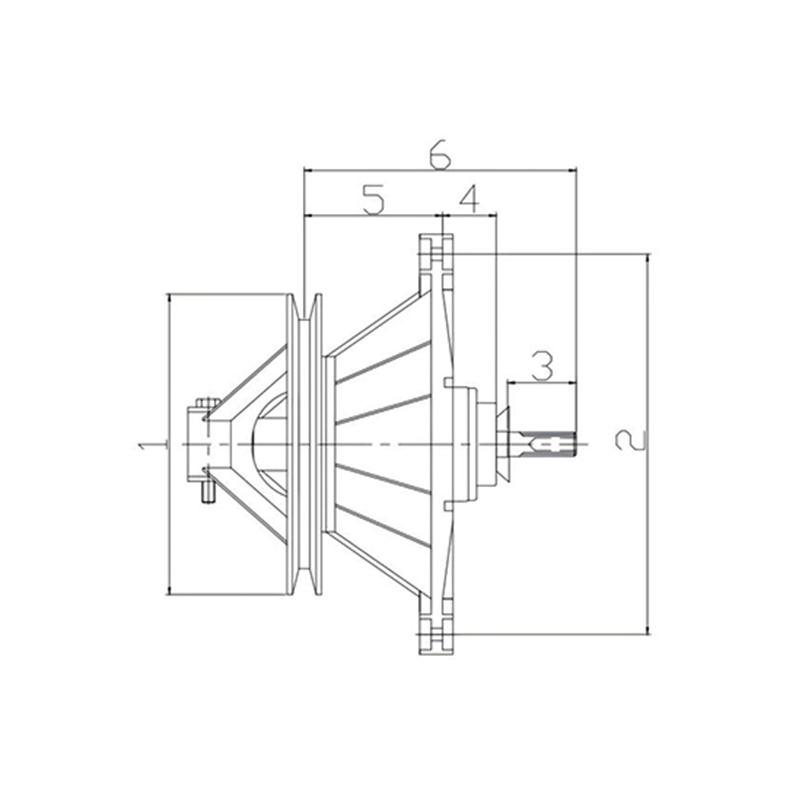 Çift Kazanlı Çamaşır Makinesi Redüktörü Çift Kazanlı Çamaşır Makinesi Redüktörü, yarı otomatik çift silindirli çamaşır makinelerinin temel güç cihazıdır ve çamaşır makinesinin yüksek hızlı dönüşünü dönüştürmekten sorumludur. Ürünü Görüntüle →
Çift tekneli makinelerin hala büyük bir paya sahip olduğu pazarlara hizmet veren alıcılar için pratik özellikler listesinde tekne kapasitesi, kayış oluk tipi, kasnak çapı, çıkış mili uzunluğu ve montaj flanşının kapladığı alan yer alıyor. Yarı otomatik vites kutularının kataloglarda vites kutusu ve şanzıman dahil olmak üzere çeşitli isimler altında göründüğünü ve isimlendirme farkının her zaman bir tasarım farklılığına işaret etmediğini belirtmekte fayda var.
Redüktör Çizimleri Neden Çoğunlukla Eksik?
Yarı otomatik redüktörler sıklıkla tek çıkış şaftlı bir taslak olarak çizilir çünkü iç kısımlar tedarikçinin sorumluluğunda kabul edilir. Bu, tedarikçinin kendi çizimlerine ve ilk ürün raporlarına daha fazla ağırlık verir. Bir tamir pazarından yedek redüktörler alıyorsanız, yalnızca fotoğraf değil, ölçülendirilmiş bir çizim de isteyin. Bir fotoğraf size boşluğu, dişli oranını veya mahfazanın dökme demirden mi yoksa çelik sacdan mı damgalandığını söyleyemez.
İkiz tekneli ve yarı otomatik makinelerde şema yalnızca bir başlangıç noktasıdır, bu nedenle redüktör oranı, kasnak geometrisi ve montaj flanşı tedarikçinin kendi belgelerinden alınmalıdır.
Senkronizatörler, Debriyaj Grupları ve Tahrik Milleri
Bu üç parça birlikte gruplandırılmıştır çünkü hepsi anahtarlama işlemini gerçekleştirir ve anahtarlama parçaları, parça diyagramında en sık yanlış teşhis edilen parçalardır.
Bir çamaşır makinesindeki senkronizatör, bir motorun çok farklı iki işe hizmet edebilmesi için tahrik yolunu değiştiren mekanizmadır. Yıkama sırasında tahrik ünitesi salınım yapar ve fren sepeti sabit tutar. Eğirme sırasında fren serbest bırakılır ve tahrik sistemi bir yöne döner. Senkronizatör temiz bir şekilde değişmiyorsa, yaygın belirtiler yıkama döngüsü sırasında hafifçe dönen bir sepet, hıza ulaşmasının çok uzun süren bir dönüş veya geçiş anında yüksek bir mekanik gürültüdür.
Bir kavrama tertibatı, sepeti serbest bırakan ve tutan fren bandını, yayı, kolu ve göbeği içerir. Fren bantları yavaş yavaş aşınır ve ilk işaret genellikle ani bir arızadan ziyade birkaç hafta içinde sertleşen bir viraj başlangıcıdır. Bir şema debriyajı tek bir grup olarak gösterdiğinde teknisyenler bazen yalnızca bandı değiştirmeye çalışır. Çalışan bazı platformlarda; diğerlerinde göbek ve yay bir takım olarak eşleştirilir ve kısmi değiştirme bir sonraki servis aralığını kısaltır.
Bir tahrik mili, dişli kutusunun çıkışını dönmesi gereken yere bağlar. Spesifikasyonu geometriktir: spline sayısı, spline uyum sınıfı, uzunluk, çap ve yük taşıyan bölümlerin malzemesi ve ısıl işlemi. İki şaft bir çizimde aynı görünebilir ve sertlikleri farklı olabilir; bu da spline'ın ters yük altında nasıl aşınacağını değiştirir.
Bu parçalar birbiriyle etkileşim içinde olduğundan sorunları sırayla giderin. Drenaj yolunun çalıştığını doğrulayın. Fren serbest bırakmalarını onaylayın. Senkronizatörün tüm hareketi boyunca hareket ettiğini doğrulayın. Ancak o zaman hangi parçanın değiştirileceğine karar verin. Bu sıralamanın geri dönüşleri önemli ölçüde azaltabileceğini anlayan bir distribütör, çünkü iade edilen senkromeç genellikle nedenden ziyade semptomla bildirilen bir fren sorunudur.
Senkronizatörler, kavrama düzenekleri ve tahrik milleri bir sistem olarak arızalanır, bu nedenle teşhis, aşınmış görünen parçayla başlamak yerine boşaltma, fren, anahtar, mil sırasını takip etmelidir.
Yenileme Talebinin Yoğunlaştığı Yer
Diyagramdaki her parça aynı oranda aşınmaz ve talebin nerede yoğunlaştığını bilmek distribütörün stok planlamasına ve tamirhanenin rafta neyi tutacağına karar vermesine yardımcı olur. Aşağıdaki grafik, yayınlanan pazar verileri yerine onarım ve ticaret kanallarında gördüğümüz modellere dayanarak satış sonrası parça değiştirme taleplerinin bileşen grubuna göre açıklayıcı bir dağılımıdır.
Parça grubuna göre satış sonrası değiştirme taleplerinin örnek payı
Şanzıman ve redüktör tertibatları 24 P mili ve pulsatör mili parçaları 21 Debriyaj grupları ve frenler 17 Senkronizatörler ve anahtar mekanizmaları 14 Contalar, yataklar ve küçük donanımlar 12 Dağıtım basit bir stoklama kararını desteklemektedir. Soruların çoğunluğunu şanzıman parçaları oluşturuyor; bu da en yüksek mekanik yükü taşımaları ve suya ve deterjana en yakın konumda olmaları gerçeğiyle tutarlıdır. Contalar ve rulmanlar ucuzdur ancak hemen hemen her yeniden yapılanmada ortaya çıkarlar, bu nedenle asla sonradan akla gelen bir düşünce olarak ele alınmamalıdır.
Onarım ağlarına hizmet veren bir çamaşır makinesi parçaları tedarikçisi için pratik ders, dişli kutusunu ve P mili kapsamını geniş ve sızdırmazlık kapsamını derin tutmaktır. Hacimli alım yapan bir toptancı için aynı grafik, aynı zamanda senkronizörler ve tahrik milleri de üreten bir üreticinin şanzımanlarını birleştirmeyi savunuyor çünkü tek bir onaylı kaynak, uyumsuz montajların aynı müşteriye ulaşması riskini azaltıyor.
Ayrıca karışık kaynak kullanımının neden riskli olduğunu da açıklıyor. Dişli kutusu bir satıcıdan ve senkronizatör başka bir satıcıdan geldiğinde, hareket veya yay kuvvetindeki küçük farklılıklar, tezgahta çalışan ve ilk dönüş çevriminde başarısız olan bir makine üretebilir.
Şanzıman bileşenleri, değiştirme talebinin çoğunu yönlendirdiğinden, stok derinliği dişli kutularına, P millerine ve debriyaj parçalarına aittir; contalar ve yataklar zorunlu tamamlayıcı öğeler olarak kabul edilir.
Diyagram Etiketinden Sipariş Edilebilir Parçaya
Aşağıdaki tablo, yaygın diyagram etiketlerini genellikle ne anlama geldiklerine ve sipariş verilmeden önce neyin doğrulanması gerektiğine dönüştürmektedir. Kılavuzu ve telefonu aynı anda tutan kişi için yazılmıştır.
Tablo 1. Çamaşır makinesi şanzıman bileşenleri için diyagram etiketlerinin doğrulanabilir parça spesifikasyonlarıyla eşleştirilmesi. | Diyagram etiketi | Genellikle neyi gösterir? | Sipariş vermeden önce doğrulamanız gerekenler |
| Şanzıman veya şanzıman | Redüksiyon dişlilerini ve çoğunlukla fren mekanizmasını içeren muhafaza | Dişli oranı, çıkış kaması, montaj düzeni, dönüş yönü, fren tipi |
| Redüktör | Yarı otomatik veya çift küvetli platformlarda kullanılan redüksiyon ünitesi | Kasnak çapı, kayış profili, çıkış mili uzunluğu, flanş alanı |
| Pulsatör mili veya P mili | Şaftın torku dişli kutusu çıkışından pulsatöre aktarması | Mil çapı, spline profili, uzunluk, conta muylusu durumu, ısıl işlem |
| Senkronizatör | Tahrik sistemini yıkama ve sıkma yolları arasında değiştiren mekanizma | Hareket mesafesi, yay kuvveti, konnektör tipi, entegre veya ayrı muhafaza |
| Debriyaj takımı | Sepetin dönmesini sağlayan fren bandı, göbek, yay ve kol | Fren kampanası çapı, bant genişliği, göbek kaması, yay derecesi |
| Tahrik mili | İki dönen eleman arasındaki şaft taşıma torku | Spline sayısı ve uyum sınıfı, toplam uzunluk, sertlik, kama yuvası boyutları |
| Pulsatör | Üstten yüklemeli bir makinede yıkama sepetinin içindeki döner plaka | Çap, merkez delik profili, kanat geometrisi, sabitleme vidası dişi |
| Küvet contası ve yatak seti | Şaftın dış tekneden geçtiği yerde sızdırmazlık ve destek seti | Delik çapı, conta dudağı tipi, yatak sınıfı, gres uyumluluğu |
Bunun gibi kısa bir tablo uzun olandan daha kullanışlıdır çünkü üçüncü sütun emirlerin kazanıldığı veya kaybedildiği yerdir. Herkes parça numarasını kopyalayabilir. Ödeme yapmadan önce oranı ve spline profilini isteyen alıcı genellikle iade gönderiminden kaçınır.
Bu tablodaki her satır aynı şekilde biter: Etiket parça ailesini tanımlar ancak yalnızca ölçülebilir bir spesifikasyon parçayı doğrular.
Çizimde Atlanan Toleranslar ve Detaylar
Tüketici cihazlarıyla birlikte verilen mühendislik çizimleri, üretim çizimleri değil, servis çizimleridir. Bunlar, tedarikçinin parçayı üretmesine yardımcı olmak için değil, teknisyenin parçayı tanımlamasına yardımcı olmayı amaçlamaktadır. Bu ayrım, neden bu kadar çok yedek parçanın doğru görünüp kötü davrandığını açıklıyor.
Dişli boşluğuyla başlayın. Çok fazla ve vites kutusu ters yük altında gürültülü çalışıyor. Çok az olduğundan ısınır ve uzun süreli kullanımdan sonra tutukluk yapar. Patlatılmış bir görünümde her iki uç nokta da görülmez. Ardından, titreşimi ve conta ömrünü belirleyen giriş ve çıkış delikleri arasındaki eşmerkezliliği göz önünde bulundurun. Daha sonra dudaklı contanın bir yıl mı yoksa beş yıl mı dayanacağını belirleyen conta muylusu üzerindeki yüzey bitirme işlemi. Daha sonra yağlama: gres tipi, dolum miktarı ve sıcaklık aralığı. Maliyeti düşürmek için gresi değiştiren bir tedarikçi, sıcak çamaşır odasında tezgah testini geçen ve başarısız olan bir dişli kutusu üretebilir.
Sertlik sessiz olanıdır. İki P-şaft aynı çizimden gelebilir ve spline sertliği açısından geniş bir farkla farklılık gösterebilir. Daha yumuşak şaft mükemmel bir şekilde kurulur ve ters yük altında kamasını aylar içinde yuvarlar. Bu nedenle ilk parça denetimi, bir yıkayıcıdaki hemen hemen tüm diğer bileşenlerden çok şanzıman parçaları için daha önemlidir.
Alıcılar için kısa ve pratik bir kontrol listesi, uzun bir spesifikasyon belgesinden daha iyi sonuç verir:
- Dişli oranını yalnızca model referansı olarak değil, yazılı olarak isteyin.
- Montaj modelinin ölçülü çizimini isteyin.
- Taşıyıcı yüzeylerde hangi malzemenin ve ısıl işlemin kullanıldığını sorun.
- Yağlama özelliklerini ve çalışma sıcaklığı aralığını isteyin.
- Mühür muylunun taşlanmış mı yoksa çevrilmiş mi olduğunu sorun.
- Hacim taahhüt etmeden önce bir örnek isteyin.
Boşluk, eşmerkezlilik, yüzey kalitesi, yağlama ve sertlik hiçbir zaman servis şemasında görünmez, ancak bunlar yedek şanzımanın ilk yılında dayanıp dayanamayacağına karar verir.
OEM, ODM ve Satış Sonrası: Aynı Çizimi Okumanın Üç Yolu
Aynı diyagram, kimin satın aldığına bağlı olarak farklı şekilde kullanılır.
Bir OEM alıcısı, sahip olduğu bir çizimden çalışır. Tedarikçi çizimi karşılamalı, ilk ürün numunelerini göndermeli ve on bin birimin birinci birimle eşleşmesi için süreç kontrolünü elinde tutmalıdır. Bu modelde çizim sözleşmedir ve alıcının mühendislik ekibi toleransları zaten bilir. Risk, uzun bir üretim süreci boyunca tedarikçinin sürüklenmesidir.
Bir ODM alıcısı, halihazırda var olan bir platformdan yola çıkıyor ve adaptasyon istiyor: farklı bir montaj flanşı, daha uzun bir şaft, değiştirilmiş bir oran, farklı bir konnektör. Burada çizim bir sözleşme değil, bir başlangıç noktasıdır. Değer, tedarikçinin tasarım ve üretim deneyiminden gelir çünkü alıcı, parçalar kadar mühendislik zamanı da satın alıyor. Kendi takımlama ve dişli kesme kapasitesine sahip bir çamaşır makinesi parça üreticisi için bu, en doğal işbirliği şeklidir ve aynı zamanda yalnızca satın alınan alt bileşenlerden montaj yapan bir fabrikanın da zorluk yaşadığı yerdir.
Satış sonrası alıcının genellikle hiçbir çizimi yoktur, yalnızca bir makine ve bir semptom vardır. İş çapraz referanslamaya dönüşüyor: platformun belirlenmesi, iletim ailesinin eşleştirilmesi ve çıktı geometrisinin onaylanması. Bu üçü arasında en zor olanıdır çünkü alıcı çoğu zaman her şeyi yerinde ölçemez ve tedarikçinin katalog doğruluğuna güvenmek zorundadır.
Onarım ağlarına hizmet veren distribütörler ve toptancılar için karma bir yaklaşım yaygındır. Hızlı hareket eden platformlar için OEM düzeyinde yedek bileşenleri toplu olarak satın alıyorlar ve halen hizmette olan eski modeller için kaynak ODM uyarlamalarını satın alıyorlar. Her iki rotanın da aynı temele ihtiyacı var: Talep üzerine boyutlandırılmış bir çizim üretebilen ve sevkiyatlar boyunca buna sadık kalabilen bir tedarikçi.
OEM alıcıları uygunluğu satın alır, ODM alıcıları uyarlamayı satın alır ve satış sonrası alıcılar kimlik satın alır ve tutulmaya değer bir tedarikçi aynı üretim üssünden üçüne de hizmet verebilir.
Bir Tedarikçinin Süreci Diyagram Riskini Nasıl Azaltır?
Diyagramın tüm spesifikasyonu taşıyamayacağını kabul ettiğinizde tedarikçinin süreci risk kontrolünüzün bir parçası haline gelir. En önemli üç şey: Üreticinin kritik süreçleri şirket içinde kontrol edip etmediği, kalite sisteminin sertifikalı ve denetlenebilir olup olmadığı ve şirketin hem üretim hatlarına hem de satış sonrası ürün tedarik etme konusunda bir geçmiş performansına sahip olup olmadığı.
Cixi Gaite Electric Co., Ltd. 2002 yılında Cixi, Ningbo, Henghe Kasabasında kuruldu ve o zamandan beri çamaşır makinesi şanzıman bileşenlerine odaklandı. Ürün yelpazesi, ana ürün ailelerinde hem OEM hem de ODM rotaları bulunan dişli kutularını ve dişli kutularını, dişli redüktörlerini, senkronizörleri, P millerini ve pulsatör mili bileşenlerini, kavrama düzeneklerini ve tahrik millerini kapsar. Şirket, yaklaşık 10.000 metrekarelik bir üretim üssünde faaliyet gösterdiğini, ISO 9001 ve ISO 14001 sertifikalarına sahip olduğunu ve ürünlerinin RoHS gerekliliklerini karşılayacak şekilde üretildiğini belirtiyor.
Dikey kontrol bunun pratik kısmıdır. Dişli kesme, ısıl işlem, şaft taşlama ve montaj aynı tesiste gerçekleştiğinde tolerans zinciri kısa kalır ve ilk makale raporu, üretimde fiilen yürütülecek süreci yansıtır. Bu adımlar birden fazla satıcıya dış kaynak olarak verildiğinde, teslim edilen parçalar partiler arasında sürüklenirken çizim hala kağıt üzerinde gerçekleştirilebilir.
Performans rekoru aynı zamanda tahrik grubunda da ağırlık taşır. 2012, 2013 ve 2021'de kurulan ortaklıklar da dahil olmak üzere büyük cihaz üreticileriyle uzun vadeli işbirliği, fabrikanın müşterilerin kullandığı, genellikle süreç kapasitesi, gelen denetim ve düzeltici eylem sistemlerini kapsayan tedarikçi yeterlilik süreçlerinden geçtiğini gösteriyor. Bir distribütör için bu geçmiş, tutarlılığın makul bir göstergesidir, ancak hiçbir zaman kendi numune onayınızın yerini almaz.
Yeni bir şanzıman parçası için uygulanabilir bir onay rutini şuna benzer: makine verilerini ve fotoğraflarını gönderin, boyutlandırılmış bir çizim ve oran onayı alın, bir numune sipariş edin, döndürme dahil bir tam döngü testi kurun ve çalıştırın, ardından hacmi serbest bırakın. İki veya üç hafta ekler ve geri dönüş riskinin çoğunu ortadan kaldırır.
Dişli kesme, ısıl işlem ve şaft taşlama işlemlerinin şirket içi kontrolü ve sertifikalı kalite sistemleri, yedek şanzımanın ilk numuneden on bininci üniteye kadar tutarlı kalmasını sağlayan şeydir.
Parça Diyagramından Çalışırken Yaygın Hatalar
Bunların çoğu kaynak bulma görüşmesinin ilk beş dakikasında ortaya çıkıyor ve her birinin basit bir karşı önlemi var.
- Şekil eşleşmesini uyum olarak ele almak. İki dişli kutusu yukarıdan aynı görünebilir ve çıkış spline'ı veya oranı açısından farklı olabilir.
- Bir fotoğraftan sipariş vermek. Bir fotoğraf boşluk, sertlik veya yağlanma gösteremez.
- Dönme yönü göz ardı ediliyor. Yanlış yöne dönen bir şanzıman yine de devreye girebilir ve ardından sepeti ters yönde döndürebilir.
- Oran kontrolünün atlanması. Farklı bir oran, yıkama işlemini değiştirir ve motora aşırı yük bindirebilir.
- Dizin numaralarını parça numaralarıyla karıştırmak. Dizin numaraları her montajda sıfırlanır ve her manuel revizyonda değişir.
- Contasız bir milin değiştirilmesi. Yivli bir conta muylusu yeni dudağı haftalar içinde yok eder.
- Bir diyagramın tüm üretim yıllarını kapsadığını varsayarsak. Platformlar sessizce revize ediliyor ve çizim çoğu zaman yapılmıyor.
- Ağır hizmet platformu için en ucuz şanzımanı satın almak. Yüksek torklu makineler, yeterince belirtilmeyen rulmanları ve yatakları cezalandırır.
- Ölçülü bir çizim istemiyorum. Tedarikçi tedarik edemiyorsa parçayı da kontrol edemez.
Listenin arkasında bir model var. Her hata, bir tanımlama aracını bir spesifikasyon aracı olarak ele almaktan kaynaklanır. Diyagram, hangi parçanın arızalı olduğunu ve nerede bulunduğunu size söyleme konusunda mükemmeldir. Değişimin kalıcı olup olmayacağına karar verecek rakamlar konusunda sessiz kaldı.
On kaynak bulma hatasından dokuzu, diyagramın spesifikasyon olarak kullanılmasından kaynaklanmaktadır; bu nedenle, her siparişi önce bir ölçüm alıştırması ve ikinci olarak katalog araması olarak değerlendirin.
Sıkça Sorulan Sorular
Etiket numaraları eksikse çamaşır makinesi parça şemasını nasıl okuyabilirim?
Sayılar yerine montaj gruplarından çalışın. Üst çerçeveyi, iç tekneyi, dış tekneyi, tahrik ve tesisat gruplarını tanımlayın, ardından arızalı bileşeni grup içinde işlevine göre bulun. İşlevi öğrendikten sonra parça ailesi belirginleşir ve tedarikçi genellikle makinenin ölçüleri ve fotoğraflarından bunu eşleştirebilir.
Çamaşır makinesi parça şemasında kontrol edilmesi gereken en önemli şey nedir?
Arayüz noktaları parçanın kendisini değil. Parçanın nasıl monte edildiğini, mile veya kasnağa nasıl bağlandığını ve hangi yönde döndüğünü kontrol edin. Bu üç ayrıntı, iç aşınmadan daha fazla arızaya neden olur ve bunlar, çizimin en az açıkça gösterdiği ayrıntılardır.
Bir P milini diyagramdan nasıl tanımlarım?
Üstten yüklemeli bir makinede dişli kutusu çıkışından dış kazana ve pulsatöre doğru uzanan şaftı arayın. Çizimde genellikle conta ile pulsatör arasında duran kısa dikey bir kısımdır. Şaft çapını, spline profilini ve toplam uzunluğu ölçerek bunu onaylayın.
Tam model numarasını eşleştirmeden çamaşır makinesinin dişli kutusunu değiştirebilir miyim?
Bazen montaj düzeni, oran, çıkış spline'ı ve fren tipi eşleşirse. Model numaraları bir garanti değil, bir kısayoldur. Platformla eşleşen ancak oranı farklı olan bir şanzıman kurulacak ve daha sonra yük altında hatalı davranacaktır.
Yedek dişli kutum neden uyuyor ama yine de ses çıkarıyor?
Doğru yerleştirmeden sonraki gürültü genellikle geometriden ziyade boşluk, rulman sınıfı veya yağlama farklılıklarına işaret eder. Aynı zamanda aşınmış bir senkromeç veya fren bandından da kaynaklanabilir. Kurulumdan önce makineyi tam bir döngü boyunca çalıştırmak mümkün değildir, bu nedenle bir sonraki en iyi adım, şaft boşluğu ve dönüş hissi açısından değiştirme işlemini çıkarılan üniteyle karşılaştırmaktır.
Bir yıkayıcıdaki dişli kutusu ile dişli redüktörü arasındaki fark nedir?
Şartlar örtüşüyor. Bir dişli kutusu genellikle dişlileri ve çoğunlukla fren mekanizmasını içeren komple muhafazayı ifade ederken, redüktör genellikle özellikle yarı otomatik ve çift tekneli platformlarda redüksiyon ünitesinin kendisini ifade eder. Kataloglarda bazen aynı montaj için iki isim kullanılır, bu nedenle her zaman isme göre değil montaj şekline göre onaylayın.
Çamaşır makinesi parça şemaları üretim yılları boyunca aynı numaralandırmayı mı kullanıyor?
Nadiren. Numaralandırma montajlar içinde yeniden başlar ve revizyonlarla değişir, dolayısıyla aynı fiziksel parça daha sonraki bir kılavuzda farklı bir indeks numarası taşıyabilir. Çapraz referansınızı indeks baloncuklarına değil, parça numaralarına ve ölçülen boyutlara göre oluşturun.
Bir tamirhane, sipariş vermeden önce çamaşır makinesi parçaları tedarikçisine ne sormalıdır?
Dişli oranını, boyutlandırılmış çizimi, montaj cıvatası modelini, çıkış kaması profilini ve yük taşıyan yüzeylerde kullanılan malzemeyi isteyin. Bu sorulara hızlı bir şekilde cevap veren bir tedarikçi genellikle satıcı kataloğundan ziyade kendi üretim verilerinden çalışır.
En ucuz seçenek yerine OEM sınıfı satış sonrası parçaları satın almaya değer mi?
Şanzıman bileşenleri için genellikle evet. Giriş seviyesi dişli kutusu ile üretim toleranslarına göre üretilmiş dişli kutusu arasındaki fiyat farkı, ikinci onarımın işçilik maliyetiyle karşılaştırıldığında küçüktür. Yüksek yük taşıyan ve suya yakın olan parçalarda en ucuz seçenek, maliyeti parça fiyatından servis çağrısına kaydırma eğilimindedir.
Bir distribütörün tek bir yıkama platformu için kaç yedek parça bulundurması gerekir?
Parça listesinden ziyade aşınma modelinden başlayın. Şanzıman veya redüktör, P-şaft ve conta kiti, debriyaj tertibatı ve senkronizatör, çoğu onarım senaryosunu tek bir platformda kapsar. Bunun ötesine geçmek, bölgenizde o platformdaki kaç makinenin hâlâ hizmette olduğuna bağlıdır.
Her soru için aynı kural geçerlidir: İşleve göre tanımlayın, ölçümle onaylayın ve ancak bundan sonra siparişi verin.
Tanımlayamadığınız Bir Diyagramı Nereye Göndermelisiniz?
Bazı çizimler, özellikle birkaç revizyonun aynı muhafazayı paylaştığı eski platformlarda, yalnızca kılavuzdan çözülemez. Bu durumlarda en hızlı rota, makine veri plakasının bir fotoğrafı, arızalı parçanın iki açıdan fotoğrafı ve daha önce listelenen ölçümlerdir. Bu üç girişle çoğu şanzıman parçası tek bir değişimde eşleştirilebilir.
Alıcılar ve Tamirhaneler için Hızlı Bağlantılar
Çıkardığınız parçaları saklayın. Aşınmış bir dişli kutusu yine de tedarikçiye oran, fren tipi ve çıkış geometrisi hakkında çok şey anlatır ve arızalı bir parçayı ölçmek çoğu zaman bu parçanın geldiği alanı ölçmekten daha kolaydır.
Bir veri plakası fotoğrafı, arızalı parçanın iki görüntüsü ve bir kumpas okuması, herhangi bir katalog aramasından daha fazla tanımlama sorununu çözer.
Çamaşır makinesi parça şeması bir haritadır ve haritalar gerçekten faydalıdır. Size sesin pompadan ziyade şanzımandan geldiğini, sızıntının tahliye hortumu yerine küvet contasında olduğunu ve elinizdeki parçanın semptomun ortaya çıktığı yerden üç parça uzakta bulunduğunu söylüyorlar. Bir haritanın yapamayacağı şey size dişli oranını, spline profilini veya bir şaftın sertliğini söylemektir.
Bu işbölümü bu kılavuzun tüm argümanıdır. Yerini bulmak için diyagramı kullanın, belirtmek için ölçümleri kullanın ve her ikisini de belgeleyebilen bir üretici kullanın. İster ayda iki vites kutusu sipariş eden bir tamir atölyesi olun, ister satış sonrası bölge için katalog hazırlayan bir distribütör olun, ister yeni bir tedarikçinin yeterliliğini belirleyen bir satın alma ekibi olun, sıra aynıdır ve platforma göre değişmez.
Önünüzdeki bir diyagram çözülmezse bu, kılavuzun başarısızlığından ziyade normaldir. Makine verilerini, parça fotoğraflarını ve ölçümleri gönderin ve bırakın bu bileşenleri üreten fabrika ne yapmak için tasarlandıysa onu yapsın.
Diyagramla bulun, ölçülerle belirtin ve her ikisini de yazılı olarak gösterebilecek bir üreticiden satın alın.


 +86-574-63256717 /63267914
info@gaite.cn
 gaite@gaite.cn
 208 Miaoshan Yolu, Shiyan Köyü, Henghe Kasabası, Cixi Şehri, Ningbo Şehri, Zhejiang Eyaleti, Çin